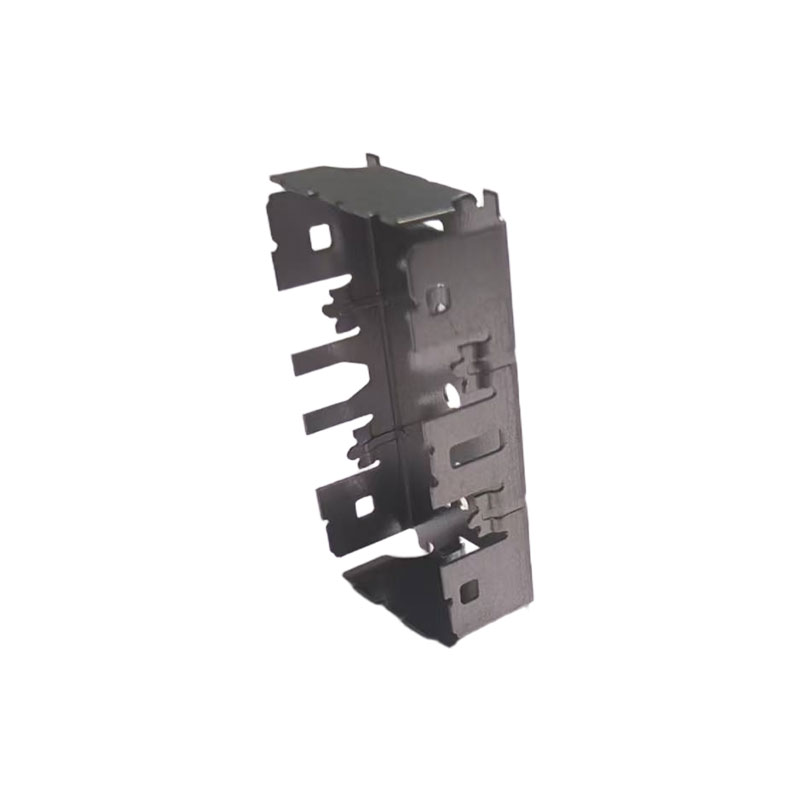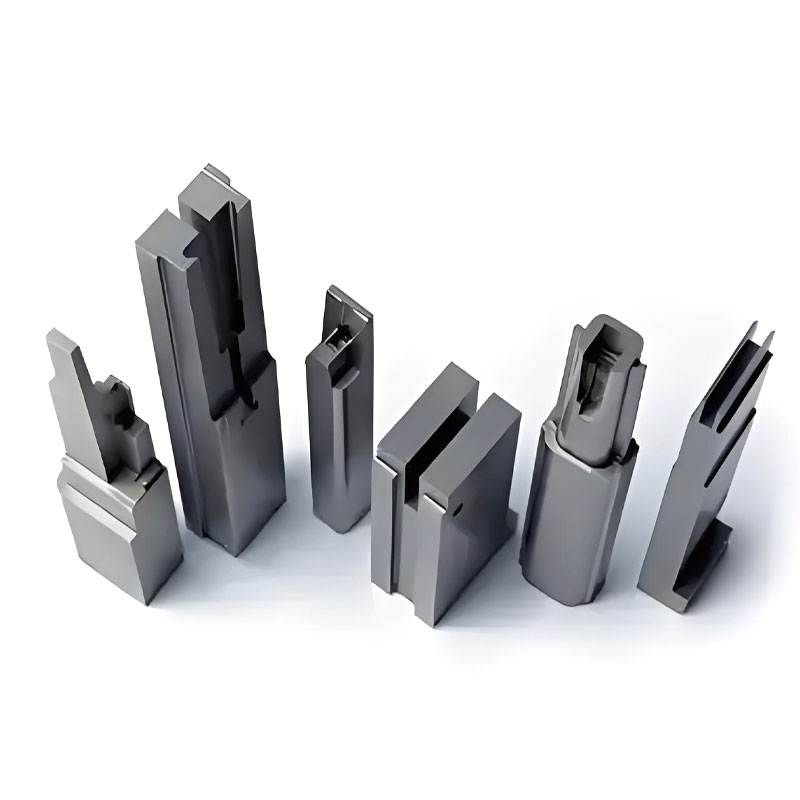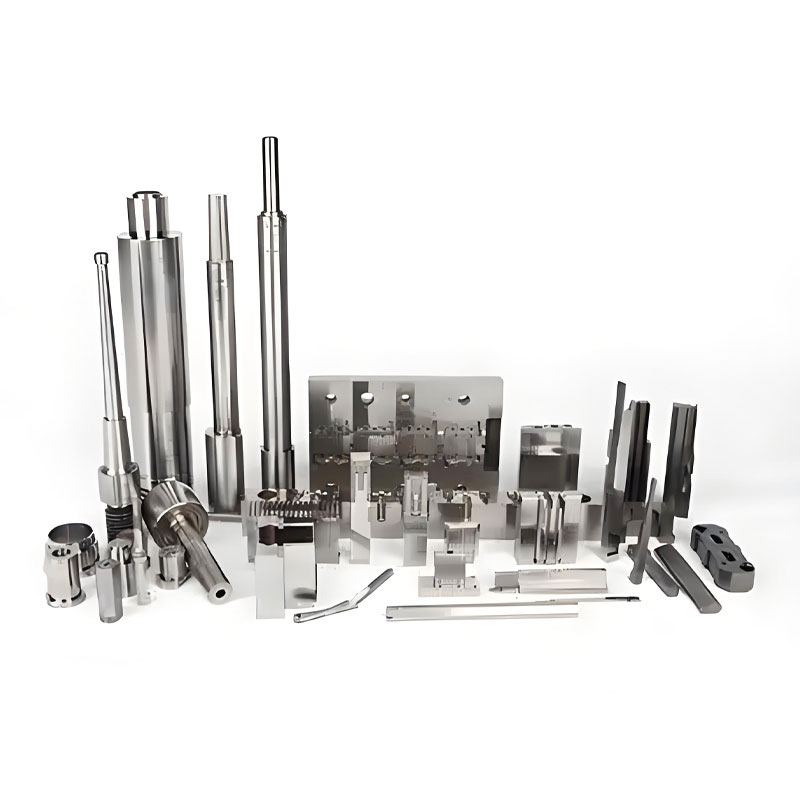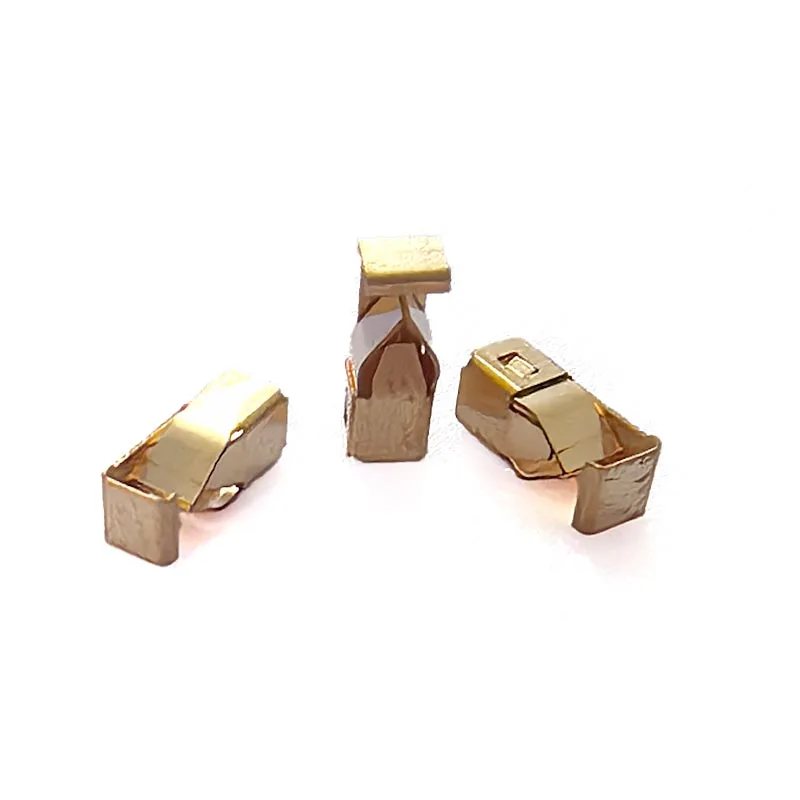
Podsumowanie artykułu: Formowanie wtryskowe złączato krytyczny proces produkcyjny służący do wytwarzania precyzyjnych, trwałych obudów z tworzyw sztucznych i elementów izolacyjnych stosowanych w złączach elektronicznych. Od wyboru materiału i inżynierii form po kontrolę wymiarową i spójność produkcji – każdy etap wpływa na wydajność złącza.Qirenspecjalizuje się w rozwiązaniach w zakresie precyzyjnego formowania złączy, oferując niestandardowe oprzyrządowanie, precyzyjną obróbkę i wsparcie produkcyjne do zastosowań w elektronice samochodowej, sprzęcie gospodarstwa domowego, sprzęcie przemysłowym i innych produktach elektronicznych. Zrozumienie procesu pomaga projektantom produktów i zespołom zakupowym podejmować świadome decyzje dotyczące jakości, kosztów i długoterminowej niezawodności produkcji.
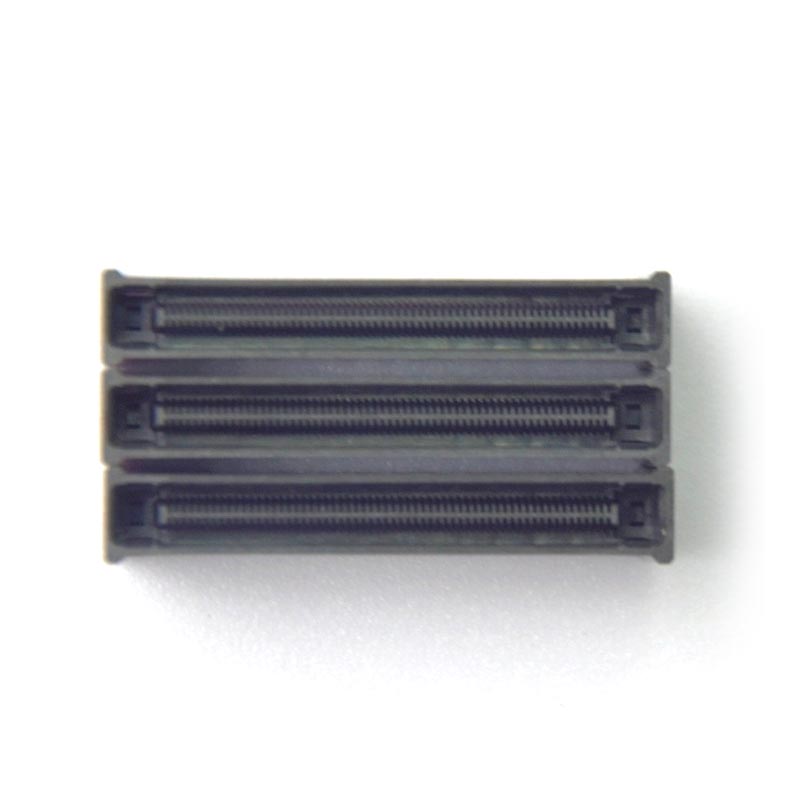
Formowanie wtryskowe złączy to proces produkcyjny, podczas którego stopiony materiał termoplastyczny jest wtryskiwany do precyzyjnie zaprojektowanej wnęki formy, chłodzony i wyrzucany w celu utworzenia gotowego komponentu. Jest szeroko stosowany do produkcji obudów z tworzyw sztucznych, wsporników zacisków, konstrukcji izolacyjnych, osłon ochronnych i innych części wymaganych do złączy elektrycznych i elektronicznych.
W przeciwieństwie do wielu uniwersalnych komponentów z tworzyw sztucznych, części złączy często zawierają małe otwory, cienkie ścianki, skomplikowane elementy blokujące i blisko rozmieszczone pozycje zacisków. Funkcje te muszą współpracować z metalowymi stykami i współpracującymi elementami. Nawet niewielkie odchylenie wymiarowe może mieć wpływ na montaż, siłę wciskania, wyrównanie zacisków lub niezawodność połączenia elektrycznego.
Z tego powodu pomyślne formowanie złączy zależy od skoordynowanej inżynierii materiałowej, projektu formy, ustawień maszyny i procedur kontroli. Qiren zapewnia rozwiązania w zakresie precyzyjnego formowania wtryskowego złączy dla klientów poszukujących niestandardowych komponentów z tworzyw sztucznych i oprzyrządowania do wymagających zastosowań.
Typowe zastosowania obejmują:
Precyzja ma fundamentalne znaczenie dla wydajności złącza, ponieważ formowana obudowa ustala położenie i podparcie styków przewodzących. Jego wymiary wpływają na sposób dopasowania komponentów, zabezpieczenie zacisków i działanie złącza podczas wielokrotnego użytkowania.
Kilka czynników sprawia, że precyzyjne formowanie złączy jest bardziej wymagające niż wiele konwencjonalnych zastosowań w zakresie formowania tworzyw sztucznych.
Rozstaw końcówek, wymiary wnęki, konstrukcje blokujące i powierzchnie współpracujące muszą być zgodne z zatwierdzonymi rysunkami technicznymi. Tolerancje należy ustalić zgodnie z wymaganiami funkcjonalnymi każdego komponentu, zamiast stosować niepotrzebnie wąską tolerancję dla każdej cechy.
Obudowa z tworzywa sztucznego musi zapewniać odpowiednią izolację dla zamierzonego środowiska pracy. Wybór materiału, grubość ścianki, droga upływu, prześwit oraz obecność pustych przestrzeni lub zanieczyszczeń mogą mieć wpływ na bezpieczeństwo elektryczne. Wymagania należy oceniać w odniesieniu do mających zastosowanie norm produktu i warunków pracy.
Obudowy złączy mogą podlegać siłom wkładania, wibracjom, zmianom temperatury i powtarzającym się cyklom łączenia. Uformowany element musi zachować swój kształt i podtrzymywać końcówki bez pękania, nadmiernego odkształcenia lub utraty retencji.
Udany prototyp to dopiero punkt wyjścia. Producenci muszą zachować powtarzalne wymiary i parametry funkcjonalne w całej partii produkcyjnej, gniazdach form i partiach materiałów. Stabilne przetwarzanie zmniejsza liczbę możliwych do uniknięcia odpadów, przeróbek i przerw w montażu.
Wybór materiału wpływa na plastyczność, skurcz, odporność na ciepło, właściwości izolacyjne, wytrzymałość mechaniczną, wrażliwość na wilgoć i końcowy koszt komponentów. Najlepsza żywica zależy od konstrukcji złącza i środowiska pracy.
| Tworzywo | Kluczowa charakterystyka | Potencjalne zastosowania | Rozważania dotyczące wyboru |
|---|---|---|---|
| PBT | Dobra stabilność wymiarowa i izolacja elektryczna | Obudowy elektryczne i złącza urządzeń | Ocenić ekspozycję na ciepło, skurcz i wilgotność. |
| PA (nylon) | Dobra wytrzymałość mechaniczna i wytrzymałość | Złącza samochodowe i przemysłowe | Rozważ wchłanianie wilgoci i jej wpływ na wymiary. |
| LCP | Niski potencjał wypaczenia i przydatność do projektów o drobnej podziałce | Kompaktowe złącza elektroniczne i o dużej gęstości | Wymaga dokładnej kontroli przepływu materiału i warunków formowania. |
| PPS | Odporność na wysokie temperatury i odporność chemiczna | Specjalistyczne zastosowania elektryczne i przemysłowe | Oceń wymagania dotyczące przetwarzania, koszty i konstrukcję mechaniczną. |
| Żywica wzmocniona włóknem szklanym | Poprawiona sztywność i zmniejszony skurcz kierunkowy w odpowiednich recepturach | Obudowy złączy konstrukcyjnych | Orientacja włókien może wpływać na wypaczenia i dokładność wymiarową. |
Materiały te nie są zamienne. Przed sfinalizowaniem specyfikacji inżynierowie powinni sprawdzić gatunek żywicy, temperaturę roboczą, wymagania dotyczące ognioodporności, właściwości dielektryczne, narażenie chemiczne i obowiązujące wymagania prawne.
Aby uzyskać dodatkowe wskazówki, zapoznaj się z rozwiązaniami firmy Qiren w zakresie formowania wtryskowego złączy i powiązanymi możliwościami produkcji form precyzyjnych.
Niezawodny projekt formowania wtryskowego złączy opiera się na zorganizowanym przepływie pracy. Kolejność może się różnić w zależności od geometrii elementu, wymagań dotyczących płytek, wielkości produkcji i kryteriów kontroli, ale podstawowe etapy pozostają podobne.
W przypadku złączy zawierających metalowe końcówki, pozycjonowanie i mocowanie wkładki wymagają szczególnej uwagi. Automatyczne ładowanie lub montaż płytek może być odpowiednie w przypadku programów o większej objętości, pod warunkiem, że sprzęt będzie w stanie stale utrzymywać wyrównanie komponentów.
Decyzje projektowe podjęte przed rozpoczęciem oprzyrządowania mogą zapobiec późniejszym kosztownym modyfikacjom. Przegląd projektu pod kątem wykonalności powinien uwzględniać sposób, w jaki komponent będzie się napełniał, chłodził, wyrzucał, składał i funkcjonował w ostatecznym zastosowaniu.
Tam, gdzie jest to praktyczne, stosunkowo jednolita grubość ścianki pomaga w zapewnieniu spójnego napełniania i chłodzenia. Nagłe zmiany grubości mogą przyczynić się do powstawania zapadnięć, naprężeń wewnętrznych lub wypaczeń. Żebra i występy powinny być zaprojektowane tak, aby zapewnić wymaganą wytrzymałość bez tworzenia niepotrzebnie grubych sekcji.
Umieszczenie przewężki wpływa na wzory wypełnień, lokalizacje linii spoin, upakowanie i wygląd powierzchni. W obudowach złączy zasuwę należy ustawić z uwzględnieniem krytycznych powierzchni współpracujących, kieszeni zaciskowych i obszarów narażonych na obciążenia mechaniczne.
Odpowiednie kąty pochylenia i dobrze zaprojektowane systemy wyrzucania pomagają uwalniać uformowane części bez uszkadzania delikatnych elementów. Wymagany ciąg zależy od żywicy, tekstury powierzchni, geometrii części i wymagań wymiarowych.
W przypadku złączy formowanych metodą wtrysku metalowe końcówki muszą pozostać w określonych pozycjach przez cały czas wtryskiwania i chłodzenia. Podparcie formy, dokładność ładowania płytki, przepływ żywicy i rozszerzalność cieplna wpływają na ostateczny związek pomiędzy obudową z tworzywa sztucznego a elementami metalowymi.
Przydatne praktyki projektowe obejmują:
Kontrola jakości formowania wtryskowego złączy powinna uwzględniać zarówno wygląd formowanego elementu, jak i jego właściwości funkcjonalne. Część może wyglądać akceptowalnie, mimo że nadal wykazuje niewspółosiowość końcówek, przesunięcie wymiarowe lub niewystarczającą retencję mechaniczną.
Praktyczny plan inspekcji może obejmować następujące kontrole:
Typowe wady i ich potencjalne przyczyny obejmują:
| Wada | Możliwa przyczyna | Podejście korygujące |
|---|---|---|
| Błysk | Szczeliny podziału, nadmierny nacisk lub zużycie formy | Sprawdź stan narzędzi i zoptymalizuj ustawienia przetwarzania. |
| Krótkie ujęcia | Niewystarczające napełnienie, ograniczony przepływ lub niewystarczająca wentylacja | Przejrzyj projekt bramy, parametry odpowietrzania i napełniania. |
| Wypaczenie | Nierównomierne chłodzenie, orientacja materiału lub zróżnicowany skurcz | Popraw równowagę chłodzenia oraz sprawdź geometrię i dobór materiałów. |
| Znaki zlewu | Grube sekcje lub niewystarczające uszczelnienie i chłodzenie | Zoptymalizuj geometrię ściany i warunki pakowania. |
| Nieprawidłowe ustawienie terminala | Ruch płytki, zmiany oprzyrządowania lub niespójne obciążenie | Popraw lokalizację płytki, podparcie i weryfikację wymiarową. |
Limity akceptacji i częstotliwość testowania powinny być określone przez specyfikację produktu, wymagania klienta i poziom ryzyka. W przypadku zastosowań krytycznych dla bezpieczeństwa lub wymagających wysokiej niezawodności może być konieczna dodatkowa walidacja.
Nie każde złącze wymaga tej samej inwestycji w narzędzia lub strategii kontroli. Poniższe porównanie ilustruje, jak wymagania aplikacji wpływają na podejście do produkcji.
| Wymóg | Złącze standardowe | Złącze precyzyjne |
|---|---|---|
| Geometria | Stosunkowo proste funkcje | Drobne wgłębienia i złożone detale |
| Strategia tolerancji | W oparciu o ogólne wymagania montażowe | Funkcje krytyczne otrzymują bardziej rygorystyczne limity oparte na funkcjach |
| Obróbka | Konwencjonalna konfiguracja formy, jeśli jest to odpowiednie | Bardziej wymagające wnęki, chłodzenie, wentylacja i kontrola wyrównania |
| Kontrola | Kontrole wizualne i wymiarowe | Szczegółowa metrologia i dodatkowa weryfikacja funkcjonalna |
| Ryzyko procesowe | Przede wszystkim związane z wypełnieniem i ogólnymi wymiarami | Może obejmować położenie końcowe, dopasowanie współpracujące, wypaczenie i zatrzymanie |
To rozróżnienie nie wynika wyłącznie z wielkości produktu. Małe złącze może wymagać bardzo wyrafinowanych narzędzi, jeśli zawiera blisko rozmieszczone zaciski lub musi zachować dokładne dopasowanie do płytki drukowanej. Wymagania inżynieryjne powinny determinować proces, a nie założenia oparte wyłącznie na wyglądzie.
Wybór dostawcy oznacza ocenę jego zdolności do przekształcenia wymagań inżynieryjnych w powtarzalne wyniki produkcyjne. Konkurencyjna oferta cenowa ma znaczenie, ale jakość narzędzi, stabilność procesu, komunikacja i wsparcie techniczne również wpływają na całkowity koszt posiadania.
Oceniając producenta form wtryskowych złączy, należy wziąć pod uwagę następujące pytania:
Qiren Electronics koncentruje się na precyzyjnych formach złączy z tworzyw sztucznych i niestandardowych rozwiązaniach w zakresie formowania wtryskowego. Zgodnie z informacjami o produkcie firma podkreśla nominalną tolerancję wynoszącą ±0,01 mm, zgłaszany współczynnik plastyczności do 99,2%, niemiecką stal formierską, analizę przepływu formy oraz zarządzanie warsztatem zintegrowane z systemem MES. Liczby te należy potwierdzić w odniesieniu do konkretnej geometrii części, materiału, metody pomiaru i warunków produkcji podczas oceny projektu.
Qiren opisuje również wsparcie w zakresie optymalizacji i modernizacji form w pierwszym roku użytkowania formy. Kupujący mogą omówić te możliwości wraz z wymaganiami dotyczącymi własnych projektów złączy, zamiast polegać wyłącznie na ogólnych specyfikacjach.
Aby uzyskać powiązane informacje na temat produkcji, odwiedź stronę produktu dotyczącą formowania wtryskowego złączy lub odwiedź witrynę firmy Qiren dotyczącą produkcji precyzyjnych form i komponentów.
Służy do produkcji plastikowych obudów złączy, korpusów izolacyjnych, wsporników zacisków, osłon ochronnych i innych elementów wymagających dokładnej geometrii i powtarzalności produkcji. Typowe zastosowania obejmują elektronikę samochodową, sprzęt AGD, automatykę przemysłową i urządzenia elektroniki użytkowej.
Nie ma jednego najlepszego materiału dla każdego złącza. PBT i nylon są powszechnym wyborem w wielu zastosowaniach elektrycznych i mechanicznych, natomiast LCP i PPS mogą pasować do projektów o wysokich wymaganiach wymiarowych lub termicznych. Ostateczny wybór zależy od środowiska pracy złącza, specyfikacji elektrycznych, obciążeń mechanicznych i docelowych kosztów.
Osiągalne tolerancje zależą od geometrii części, zachowania żywicy, konstrukcji formy, stabilności procesu i metod pomiaru. Qiren podaje nominalną tolerancję ± 0,01 mm w swojej ofercie precyzyjnego formowania. Kupujący powinni potwierdzić, czy ta tolerancja jest wykonalna dla każdej krytycznej cechy ich konkretnego projektu.
Najczęstsze przyczyny to nieodpowiednie obchodzenie się z materiałem, słaba wentylacja, nieprawidłowe parametry przetwarzania, nierównomierne chłodzenie, zużycie formy i niedokładne ustawienie płytki. Ustrukturyzowany przegląd projektu, okno kontrolowanego procesu i plan inspekcji oparty na ryzyku mogą pomóc w zidentyfikowaniu i ograniczeniu tych problemów.
Tak. Formowanie wkładane może zamykać lub podtrzymywać metalowe zaciski w plastikowej obudowie złącza. Proces ten wymaga odpowiedniego umiejscowienia wkładki, podparcia formy, kompatybilności materiałowej oraz weryfikacji wyrównania i mocowania końcówek.
Tak. Formowanie wtryskowe dobrze nadaje się do powtarzalnej produkcji na dużą skalę, gdy oprzyrządowanie, warunki cyklu, obsługa materiału i kontrola są odpowiednio kontrolowane. Formy wielogniazdowe i odpowiednia automatyzacja mogą poprawić wydajność, chociaż ich przydatność zależy od złożoności produktu i zapotrzebowania.
Dostarcz rysunek techniczny 2D, plik CAD 3D, zamierzone wymagania dotyczące żywic lub materiałów, tolerancje krytyczne, roczne zapotrzebowanie, oczekiwane środowisko serwisowe oraz wszelkie specyfikacje funkcjonalne lub regulacyjne. Wyjaśnij również, czy potrzebujesz produkcji form, części formowanych, formowania wtryskowego, czy też rozwiązania kombinowanego.
Formowanie wtryskowe złączy łączy w sobie precyzyjne oprzyrządowanie, odpowiedni dobór materiałów, kontrolowane przetwarzanie i weryfikację jakości specyficzną dla danego zastosowania. Każda decyzja wpływa na to, jak dokładnie złącze jest dopasowane, jak niezawodnie obsługuje styki elektryczne i jak konsekwentnie może być produkowane w miarę upływu czasu. Dzięki wczesnej identyfikacji kluczowych wymiarów i ustaleniu jasnych wymagań dotyczących kontroli, twórcy produktów mogą ograniczyć możliwe do uniknięcia wady i podejmować bardziej świadome decyzje dotyczące zaopatrzenia.
Qiren oferuje precyzyjną produkcję form złączy i niestandardowe rozwiązania w zakresie formowania do zastosowań elektronicznych, motoryzacyjnych, urządzeń i przemysłowych. Jeśli opracowujesz nowe złącze lub ulepszasz istniejący proces produkcyjny,skontaktuj się z namiaby omówić rysunki, wymagania materiałowe, specyfikacje narzędzi i cele produkcyjne. Współpracuj z Qiren, aby ocenić praktyczne rozwiązanie produkcyjne dostosowane do potrzeb Twojego projektu w zakresie precyzji, jakości i dostaw.